电线打盘机:从人工收卷到全自动成圈的效率革命
在电线电缆制造的最后一道工序中,收卷质量直接决定产品的交付形态与客户体验。一根再优质的电线,如果成卷松散、排线紊乱、计米偏差超标,到了施工现场依然会被判定为不合格品。正是这道看似简单的"绕圈"动作,催生了电线打盘机这一细分设备品类,也推动着线缆后道工序从劳动密集型向自动化方向持续演进。泊头作为国内线缆机械的重要产业集聚地,其打盘机产品的技术迭代轨迹,某种程度上折射出了整个行业的升级路径。
一、被低估的后道工序:收卷环节的真实成本账
行业调研数据显示,在中小型线缆企业中,收卷工序的人工投入约占后道总用工量的35%以上。以一条年产10万公里布电线的生产线为例,若采用半自动收卷方式,通常需要配置4至6名操作工进行换盘、理线、捆扎和称重,年人工成本在30万元以上。更隐蔽的损失来自排线质量:人工收卷的松紧不一,容易造成线材局部拉伸变形,在后续运输和放线过程中出现压痕、打结,客户投诉率往往比自动成圈设备高出2至3倍。
此外,计米精度是另一个常被忽视的指标。传统机械式计米配合人工收卷,误差普遍在±0.5%左右,一批标称100米的电线实际可能只有99.2米。看似微小的偏差,在规模化出货时累积成可观的"隐性亏损"。而配备伺服计米与张力闭环控制的电线打盘机,可将误差压缩至±0.2%以内,仅此一项,年出货量较大的企业每年就能挽回数万元的材料损失。
二、设备形态与技术路线:打盘机、成圈机、收线机的分工
不少采购人员容易将电线打盘机、自动成圈机与电线收线机混为一谈,实际上三者在产线中承担着不同角色:
- 电线收线机:多用于挤出、绞线等前道工序的在线收卷,强调与主机的速度同步和连续运行能力,盘具规格相对固定。
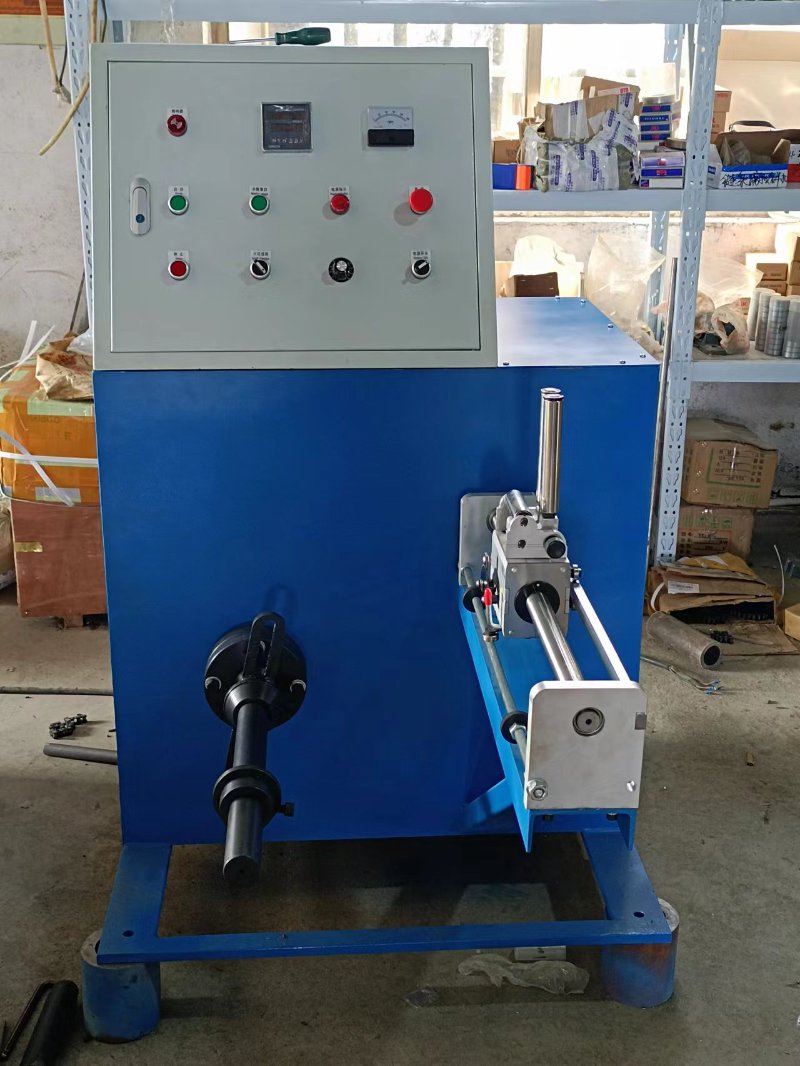
- 电线打盘机:侧重于成品线的定长计量与盘具缠绕,常见于布电线、护套线的成品包装环节,对排线整齐度和计米精度要求更高。
- 全自动成圈机:面向小截面电线的高速成圈作业,集成自动换盘、扎带捆扎、标签打印甚至自动套膜功能,单机产能可达每分钟数十圈,是近年需求增长最快的品类。
从技术路线看,主流电缆打盘机已从早期的机械凸轮排线,转向伺服电机驱动的精密排线结构。排线节距可根据线径在触摸屏上直接设定,换规格时无需更换机械齿轮,调机时间从过去的半小时以上缩短到几分钟。部分高端线缆成卷设备还引入了视觉检测模块,实时监测排线平整度,异常时自动降速或报警,把质量控制从"事后抽检"前移到"过程拦截"。
三、选型要点:匹配线径、盘具与产能的三角平衡
实际采购中,成圈机价格从数万元到数十万元不等,差异主要来自适配线径范围、自动化程度和控制系统配置。选型时建议围绕三个维度展开评估:
首先是线径与材质。0.5平方以下的细线宜选用张力控制更精细的全自动成圈机,避免细线被拉断或嵌入排线缝隙;大截面电力电缆则需考虑电缆打盘机的承载能力与盘具兼容性,盘径从300毫米到1250毫米不等,需与下游客户的放线架规格对接。
其次是产能节拍。若前端挤出线速度较快,打盘机的换盘停机时间就成为产线瓶颈,此时应优先选择带双工位或自动换盘机构的机型。有厂家反馈,将单工位手动换盘升级为自动换盘后,整线有效作业率提升了约12%。
最后是扩展性。标签打印、称重联动、MES数据接口等功能,单看每项增加的投入有限,但若设备预留了接口协议,后续接入车间管理系统时可省去二次改造的麻烦。选择具备加工定制能力的打盘机厂家,往往比单纯比较报价更能控制全生命周期成本。
四、产业集聚与质量验证:泊头打盘机的现实样本
泊头及周边区域的线缆机械配套产业链较为完整,从机架钣金、伺服系统集成到整机装配均有本地化供应,这使得泊头打盘机在交付周期和售后响应上具备一定优势。但产业集聚也意味着厂家水平参差不齐,采购方在验厂时应重点关注两项硬指标:一是设备连续运行8小时的排线一致性测试,观察端面平整度是否出现累积偏移;二是计米系统的实线标定记录,要求厂家提供第三方或现场实测的误差数据,而非仅凭样本册上的标称参数。
从行业趋势看,随着线缆企业招工难度上升和客户对小批量多规格交付的要求提高,具备快速换规格、自动计米、数据可追溯能力的电线打盘机正从"可选设备"变为"标配设备"。对于仍在使用半自动收卷的产线而言,一次针对性的设备更新,带来的不仅是人工成本的下降,更是交付质量稳定性的系统性提升。